


Скільки коштує завод із виробництва вікон ПВХ?
Вартість заводу з виробництва вікон ПВХ залежить від багатьох факторів, таких як розмір заводу, вартість ділянки, розмір, обсяг, марка профілю, тип вікна та машина тощо.
Як виробник вікон ПВХ з 20-річним професійним досвідом роботи в Китаї, Sinon може надати вам різні рішення.
Нижче в основному пояснюється, як зробити вікна з ПВХ і машину, яку використовують.
1. Вирізання віконних рам і стулок
Приступаючи до різання, визначте розмір заготовки відповідно до основи заготовки та вимог процесу та зверніть увагу на те, чи містить довжина різання самої машини припуск на зварювання. Якщо це так, його можна розрізати безпосередньо відповідно до розміру компонента, не враховуючи запас зварювання під час різання; якщо це не так, розмір різання є вихідним розміром компонента плюс запас для зварювання на обох кінцях (зазвичай запас для одностороннього зварювання становить 3 мм).
Наприклад, розмір виготовленого нерухомого вікна становить 1200 мм × 1500 мм, довжина різання самої машини не включає припуски на зварювання, а довжина заготовки рами така:
1200+3X2=1206 мм……2 шт;
1500+3X2=1506мм……2 шт.
Під час процесу різання переконайтеся, що полотно пилки та робочий стіл чисті та без води, масла, пилу та іншого сміття, щоб не впливати на подальші процеси. Після розрізання виконайте перші три перевірки та довільні перевірки. Всі компоненти повинні відповідати наступним технічним вимогам:
(1) Допуск на довжину компонента становить ±0,5 мм;
(2) Допуск на кут на кінці компонента становить ±0,5°;
(3) Перпендикулярність між поверхнею різання компонента та двома сторонами профілю не повинна впливати на якість зварювання. Зварювальна поверхня повинна бути чистою, без води, масла, сміття та іншого сміття.
2、Розрізання профілю стійки
Вирізати за розміром заготовки на замовлення на проектування. Після різання перший шматок перевіряють тричі та вибіркові перевірки. Компоненти повинні відповідати наступним технічним вимогам (крім шпильки): див. рисунок 1-1:

(1) Переконайтеся, що кінцевий кут профілю після першої пилки становить 45° з допуском ±0,5°;
(2) Переконайтеся, що кінцевий кут профілю після другої пилки становить 90° з допуском ±0,5°;
(3) Після різання відхилення гострого кута кінця профілю та відхилення центральної лінії становить ±0,5 мм;
(4) Довжина різання відповідає проектним вимогам, а допуск становить ±0,5 мм;
(5) Вертикальність поверхні різання компонента та двох сторін профілю гарантована, а поверхня зварювання чиста і не містить води, масла та залишків матеріалу.
3. Вирізання V-образного рота
При виготовленні окремих дверей і вікон відповідно до розміру заготовки на проектному замовленні глибина V-образного отвору на фасці профілю становить: половина ширини фаски зварного стержня мінус припуск на зварювання. Наприклад, коли профілі серії Shide 60 приварені до SE76, глибина V порту на грані BR60 становить 36/2 -3=15 мм. V-подібне вирізання показано на малюнку 1-2.
Після різання перший шматок перевіряють тричі та вибіркові перевірки. Всі компоненти після різання повинні відповідати наступним технічним вимогам:
(1) Допуск на кут V-образного порту після різання становить ±0,3°;
(2) Допуск на глибину порту V після різання становить ±0,5 мм;
(3) Вертикальність поверхні різання компонента та двох сторін профілю гарантована, а поверхня зварювання чиста і не містить води, масла, сміття та іншого сміття.
4. Розрахунок нарізки дверей і вікон
При розрахунку заготовки дверей і вікон в основному враховуються вихідні розміри дверей і вікон, розмір нахлеста між рамами і стулками, а також витрата при зварюванні компонентів, а потім обчислюється довжина всіх компонентів відповідно до співвідношень. між рамами і стулками.
5. Фрезерування дренажних отворів і отворів для вирівнювання тиску повітря
Пластикові двері та вікна повинні мати хорошу водонепроникність. На дверях і вікнах необхідно просвердлити дренажні отвори, щоб вода, що скупчилася в дверях і вікнах, могла бути виведена на вулицю; Щоб забезпечити безперебійне відведення дощової води в дренажну порожнину, необхідно подати тиск повітря на верхні або вертикальні сторони дверей і вікон. Балансовий отвір.
Відповідно до свого положення та функції, дренажний отвір і отвір для балансу тиску повітря можна розділити на внутрішній дренажний отвір і зовнішній дренажний отвір, внутрішній отвір для балансу тиску повітря та отвір для балансу зовнішнього тиску повітря. Технічні характеристики та розміри дренажного отвору та отвору балансу тиску повітря наведені на рисунку 1-6.
Розмір дренажного отвору зазвичай становить Φ×L (5 мм×30 мм);
Розмір отвору балансу тиску повітря зазвичай становить Φ×L (4,5 мм×30 мм).
Рекомендована кількість і розподіл дренажних отворів такі
1. Коли довжина сторони нижньої рами менша або дорівнює 700 мм, відкрийте зовнішній дренажний отвір, положення знаходиться посередині довжини бічної сторони;
2. Довжина сторони нижньої рами становить 700 ~ 1800 мм, відкрито два зовнішні дренажні отвори, а положення 200 мм на кожному кінці;
3. Коли довжина сторони нижньої рами становить ≥1800 мм, відкрийте 3 зовнішні дренажні отвори, два з яких розташовані на відстані 200 мм від обох кінців, а третій – посередині компонента.
За звичайних обставин кожен зовнішній дренажний отвір повинен відповідати внутрішньому дренажному отвору. Для розсувних дверей і вікон, а також розсувних дверей і вікон, через обмежений розмір виробництва, на нижньому лонжероні потрібно пробити лише один внутрішній дренажний отвір і один зовнішній дренажний отвір.
Кількість і розподіл дренажних отворів повинні залежати від кліматичних умов і кількості опадів у місцевості. У районах з більшою кількістю опадів кількість дренажних отворів може бути трохи більше, а розмір також може бути трохи більше.
6. Фрезерування фурнітурних прорізів
При специфічній обробці інструмент і подачу можна змінювати відповідно до розміру приводу, щоб реалізувати обробку канавок і отворів. Наприклад, при обробці отвору ручки трансмісії слід зазначити, що діаметр фрези, що використовується в середньому отворі, дорівнює Φ12, а діаметр двох сторін — Φ10, тому ріжучі інструменти не можна використовувати як взаємозамінні. Після фрезерування положення отвору правильне, периферія гладка і немає задирок, що сприяє установці трансмісії.
7. Різання армованої сталі
Армована сталь ріжеться за допомогою стрічкових та беззубих пилок. Рекомендується відрізати кінець армованої сталі під 45° з допуском ±1°. Мінімальна відстань по вертикалі між армованою сталлю та торцем профілю становить 5-10 мм, щоб забезпечити можливість удару з'єднувальних гвинтів фурнітури на армовану сталь для посилення міцності фурнітури.
Армована сталь повинна бути відкалібрована після різання. Торець повинен бути без задирок. Прямолинейність кожного вимірника розширення не повинна перевищувати 1,5 мм, ступінь скручування не повинна перевищувати 1°, кут відхилення не повинен перевищувати ±1,5°, а радіус внутрішнього кута не повинен перевищувати 1,4 т ( t – товщина стінки).
8. Збірка з армованої сталі
Існує два основних способи складання армованої сталі:
(1) Його можна попередньо вставити в частину, яка не впливає на зварювання;
(2) Для хрестоподібних або Т-подібних зварювальних деталей армована сталь повинна бути вставлена вчасно після стикових з'єднань.
Рекомендується використовувати саморізи і шурупи для з’єднання армованої сталі і профілю. Можна використовувати гвинти з круглою головкою, але глухі заклепки заборонені. З'єднувальні кріпильні елементи, що використовуються для кріплення кожної армованої сталі, повинні бути не менше 3 з відстанню ≤300 мм і відстанню ≤100 мм від кінця армованої сталі. Закріплена армована сталь не повинна розслаблятися.
Після встановлення арматури в армовану сталеву порожнину профілю слід переконатися, що всередині профілю немає подряпин, деформацій тощо, що не вплине на установку ручки приводу та дверного замка. Якщо відповідний розмір армованої сталі та профілю не підходить, арматуру не встановлюють. Секція сталь.

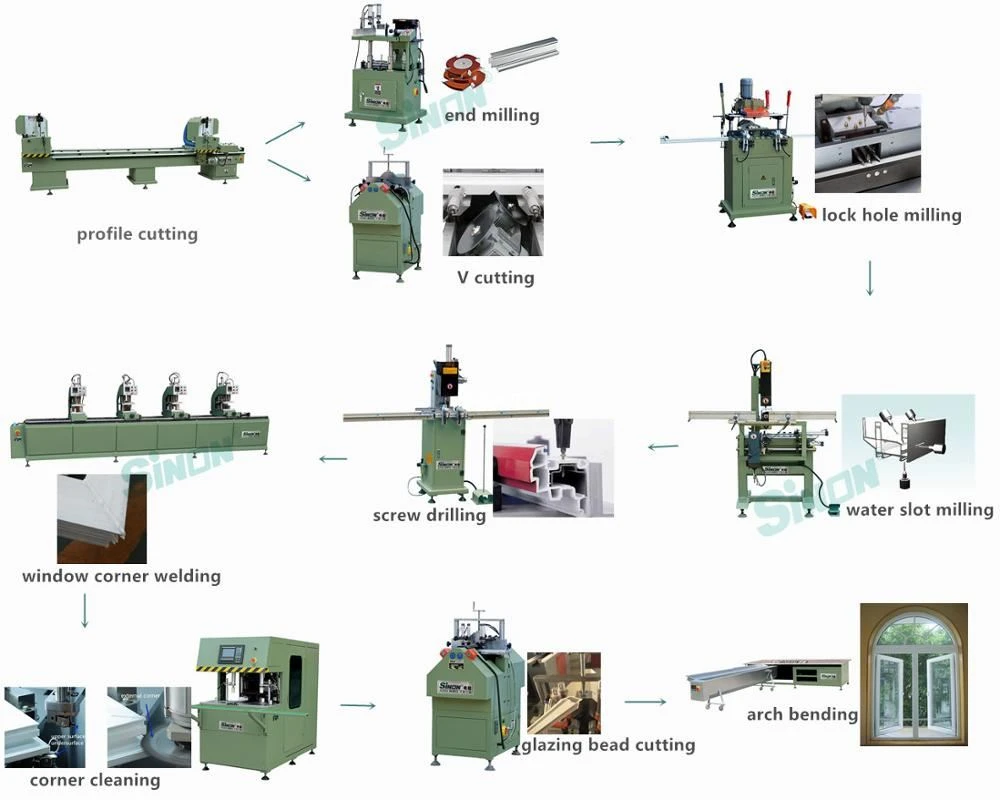
1. SSJ07-450*3600 (SSJ06-3700) Пила з подвійною головкою
2. LJVW-60 V-відрізний верстат для вікон з ПВХ (кінцевий фрезерний верстат)
https://www.sinonmachine.com/pvc-window-machine/pvc-cutting-machine/v-cutting-saw.html
3. ПВХ вікно SJT02-350 серединна різальна пила
4. SCX03-3*60 Автоматичний 3-осьовий фрезерний верстат для води
https://www.sinonmachine.com/pvc-window-machine/pvc-copy-router/upvc-windows-machine.html
5. Машина для обробки шлюзових отворів SSK02-100 (LSKC03-120)
https://www.sinonmachine.com/pvc-window-machine/pvc-copy-router/window-fabrication-machinery.html
6. HJ02-4500*4/4*A 4-головковий зварювальний апарат
7. Машина для очищення кутів ПВХ JQK04-CNC-120
https://www.sinonmachine.com/pvc-window-machine/corner-cleaning-machine/window-cleaning-machine.html
8. Машина для очищення V-куточок вікон з ПВХ SQJ05-120
9. SYJ03-1800 ПВХ-пилка для скління вікон
https://www.sinonmachine.com/pvc-window-machine/pvc-cutting-machine/upvc-window-cutting-machine.html
10. Фрезерний верстат SFX02-160 Ущільнювальна кришка
11. GYJ01-50 Сталевий пробивний верстат
12. Зварювальний апарат для вікон ПВХ ШД01-120 змінний кут
13. Машина для згинання арок ПВХ SYH1800 (для арочного вікна)
верстат для різання алюмінію верстат для різання алюмінію верстат для зварювання ПВХ машини для зварювання вікон верстати для різання ПВХ фрезерні машини з ЧПУ для алюмінієвої машини ПВХ машини для виготовлення вікон ПВХ зварювальний апарат ПВХ машина для різання алюмінієвого профілю верстат для різання алюмінію з ЧПУ машина для різання алюмінію з ЧПУ для різання вікон з ЧПУ машина для виготовлення алюмінієвих вікон обладнання для виробництва алюмінієвих вікон, вартість заводу для виробництва вікон ПВХ, машини для різання алюмінієвих вікон, найкраща кінцева фреза для різання алюмінієвих алюмінієвих секцій, машина для різання алюмінієвих секцій, машина для різання алюмінієвих секцій, верстат з ЧПУ для виробництва алюмінієвих алюмінієвих вікон Машина для виготовлення алюмінієвих вікон на продаж Машина для виготовлення алюмінієвих вікон з ПВХ продам різання алюмінію торцовою пилкою алюмінію katar masin машина для обтиску алюмінієвих вікон завод з виробництва профілю ПВХ вартість Зварювальний апарат для вікон ПВХ
машина для виготовлення вікон зварювальна машина для ручного різання алюмінію Машина для різання алюмінієвої пилки машина для різання алюмінієвого профілю машина для різання алюмінію автоматична машина для різання алюмінію автоматична машина для різання алюмінію з подвійною головкою машина для різання алюмінієвого профілю Машина для різання алюмінієвого профілю з подвійною головкою верстат для різання алюмінієвих вікон завод із виробництва алюмінієвих вікон вартість машини для різання вікон ПВХ машина для виробництва вікон ПВХ машина для обтиску кутів для алюмінієвих профілів твердосплавні торцеві фрези для різання алюмінію з стрічковою пилкою найкращий ЧПУ для різання алюмінієвих алюмінієвих замків машина для різання алюмінію hi max машина для різання алюмінію
машина для різання алюмінію powertex Машина для різання алюмінію 12-дюймова машина для обтиску алюмінієвих вікон на продаж
Продається апарат для зварювання вікон з ПВХ. Продається портативний апарат для обтиску ПВХ. Продається машина для тонування. Продається машина для обтиску кутів.